- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
¿Qué descuidos metalúrgicos ocultos erosionan las expectativas de vida útil de los tubos sin costura laminados en frío y resistentes al desgaste?
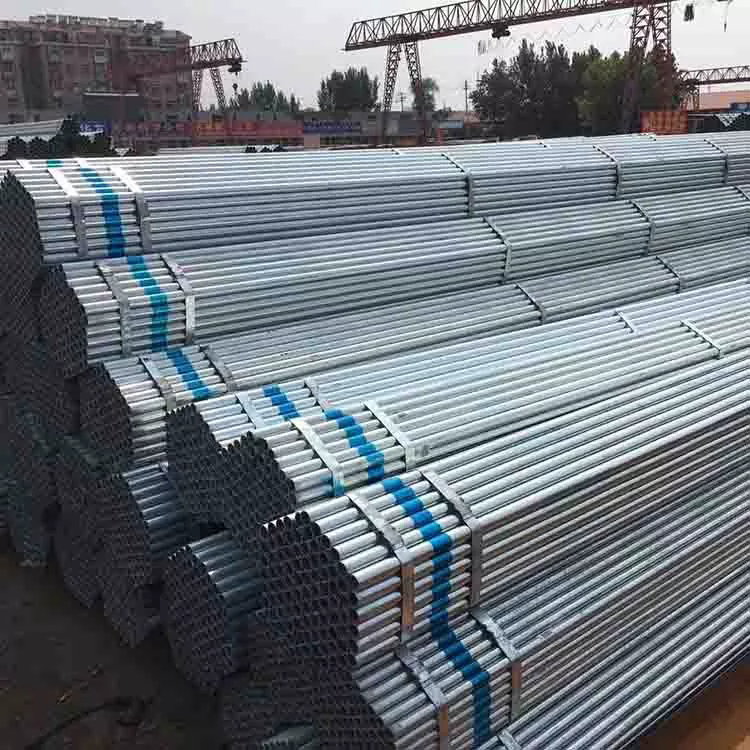
Se construye el marco de producción de XinlidaTubería de acero sin costura laminada en frío resistente al desgasteen torno a la supervisión metalúrgica de cadena completa, la evaluación no destructiva estandarizada y la documentación EN10204-3.1 alineada con el proyecto, abordando estos puntos ciegos metalúrgicos que fácilmente se pasan por alto para la ejecución transfronteriza de proyectos de capital de industria pesada.
1. El control de inclusión de la fase de fusión mitiga la delaminación del subsuelo provocada por una carga abrasiva cíclica
La inspección visual estándar no puede revelar inclusiones microscópicas no metálicas atrapadas dentro de las secciones transversales de las paredes de la tubería. La materia prima de palanquilla de baja calidad contiene impurezas agregadas de escoria heredadas durante las operaciones de fundición de acero. Bajo el lavado repetido de partículas abrasivas más el estrés mecánico cíclico típico de la circulación de lodos mineros, estos grupos de inclusiones se convierten en puntos internos de iniciación de grietas. Durante los ciclos operativos, las microfisuras se expanden hacia las superficies internas y externas, lo que provoca una delaminación inesperada de las paredes de las tuberías y fugas prematuras mucho antes de que se cumplan los objetivos teóricos de vida útil de desgaste. Xinlida implementa procedimientos de refinado de acero fundido y soplado de argón blando antes de la fundición de palanquillas para minimizar las inclusiones dañinas. Las pruebas ultrasónicas automatizadas de cuerpo completo según ISO10893-8 detectan discontinuidades del subsuelo antes de que las tuberías abandonen las líneas de producción, lo que reduce la probabilidad de incidentes de delaminación en campo para bucles de proceso con medios abrasivos.
2. La atmósfera regulada de tratamiento térmico restringe la descarburación de la superficie, lo que degrada el rendimiento de resistencia al desgaste.
La atmósfera incontrolada del horno durante el recocido y el laminado intermedio crea zonas superficiales descarburadas. La pérdida de carbono en las superficies internas o externas de las paredes reduce la dureza local, formando capas blandas vulnerables a la rápida erosión abrasiva. Aunque la química del material base a granel cumple con las especificaciones, las superficies descarburadas se desgastan rápidamente bajo el impacto de la lechada, lo que acorta drásticamente la vida útil en el mundo real a pesar de la selección correcta del grado de acero nominal. Muchos proveedores solo informan sobre análisis químicos de muestras a granel sin medir los gradientes de carbono en la superficie. Xinlida gestiona los parámetros de humedad del oxígeno del horno para cada ciclo de procesamiento térmico y realiza muestreos metalográficos de secciones transversales para verificar que la profundidad de la capa de descarburación se mantenga dentro de los límites definidos por el proyecto. La dureza superficial preservada ofrece un comportamiento consistente de resistencia al desgaste para tuberías expuestas a corrientes de medios industriales cargados de partículas.
3. Las relaciones controladas de reducción en frío evitan la distribución desigual de la tensión residual entre las secciones de la pared de la tubería
La reducción excesivamente agresiva del laminado en frío de una sola pasada crea gradientes desiguales de tensión residual a lo largo del espesor de la pared de la tubería. El recocido de alivio de tensiones posterior al laminado realizado a temperatura insuficiente no logra homogeneizar estas tensiones acumuladas. Cuando el servicio de campo genera cambios de temperatura y cargas de impacto abrasivo, la superposición de tensiones residuales acelera la propagación de grietas. Pueden ocurrir grietas prematuras aleatorias incluso bajo parámetros operativos muy por debajo de los límites de presión de diseño nominal. Xinlida divide la deformación total en frío en pasos de reducción controlada de múltiples pasadas, combinados con ciclos térmicos calibrados de alivio de tensiones. El muestreo de tensiones residuales valida la distribución de tensiones en las secciones de pared, evitando grietas inesperadas provocadas por tensiones en entornos operativos de cargas cíclicas de servicio pesado.
4. La gestión rastreable del número de calor preserva los registros de auditoría metalúrgica de extremo a extremo para la aceptación del sitio de EPC
Los requisitos de licitación de EPC para la industria pesada exigen una estricta trazabilidad del número de calor vinculada a la documentación del certificado de prueba de fábrica EN10204-3.1. La mezcla de segmentos de tubería procedentes de diferentes calores de fusión del acero durante el corte y el reenvasado rompe la cadena de trazabilidad. Los certificados genéricos de “valor típico” no pueden sustituir los datos químicos y mecánicos medidos de calor específico y provocarán el rechazo durante las auditorías de aceptación del sitio por parte de terceros. Cada lote de producción de Xinlida mantiene una marca térmica clara en los cuerpos de las tuberías, y los informes de MTC enumeran los valores medidos reales en lugar de los rangos típicos representativos. Los envíos se acompañan de expedientes rastreables completos en inglés, lo que ayuda a los contratistas de EPC a satisfacer los requisitos de presentación de calidad y control de calidad del proyecto sin gastos adicionales de pruebas de muestras metalúrgicas por parte de terceros.
5. El muestreo de simulación de desgaste alineado con ASTMG65 valida la resistencia de los medios abrasivos en el mundo real
Muchos proveedores solo hacen referencia a las hojas de especificaciones de grado de acero como prueba de resistencia al desgaste, sin realizar evaluaciones de laboratorio de desgaste abrasivo relevantes para la aplicación. Las lecturas de dureza por sí solas no predicen completamente la tasa de pérdida de material en condiciones de lodo de limpieza con partículas. Dos tubos de dureza aparente idéntica pueden ofrecer un rendimiento de desgaste en campo muy diferente debido a variaciones en la estructura del grano y la dispersión del carburo. Xinlida realiza periódicamente muestreos de abrasión de ruedas de caucho con arena seca ASTMG65 para lotes de tuberías resistentes al desgaste. Los datos de pérdida de peso medidos cuantifican la resistencia al desgaste abrasivo, brindando a los ingenieros de EPC datos de referencia tangibles derivados del laboratorio al estimar los ciclos de reemplazo de componentes para circuitos de transporte de cemento y minería.
6. La guía de corte y marcado específica del proyecto mantiene la trazabilidad después de la fabricación secundaria
Los talleres de campo frecuentemente cortan tubos largos sin costura en segmentos de carrete más cortos. Sin procedimientos estandarizados de marcado por transferencia, los identificadores térmicos originales se pierden, interrumpiendo la trazabilidad del material para cada pieza cortada a medida. La investigación posterior de la causa raíz de las fallas del equipo se vuelve imposible porque los segmentos fallidos ya no se pueden vincular a los registros originales del lote de fusión. Xinlida proporciona recomendaciones claras de marcado de transferencia dentro del paquete de datos técnicos de cada envío, instruyendo a los fabricantes cómo replicar identificadores de número de calor en cada subsegmento cortado. Esto preserva la trazabilidad total a través de las operaciones de corte secundario, respaldando los flujos de trabajo de análisis de fallas posteriores a la puesta en servicio para los activos de plantas industriales pesadas.